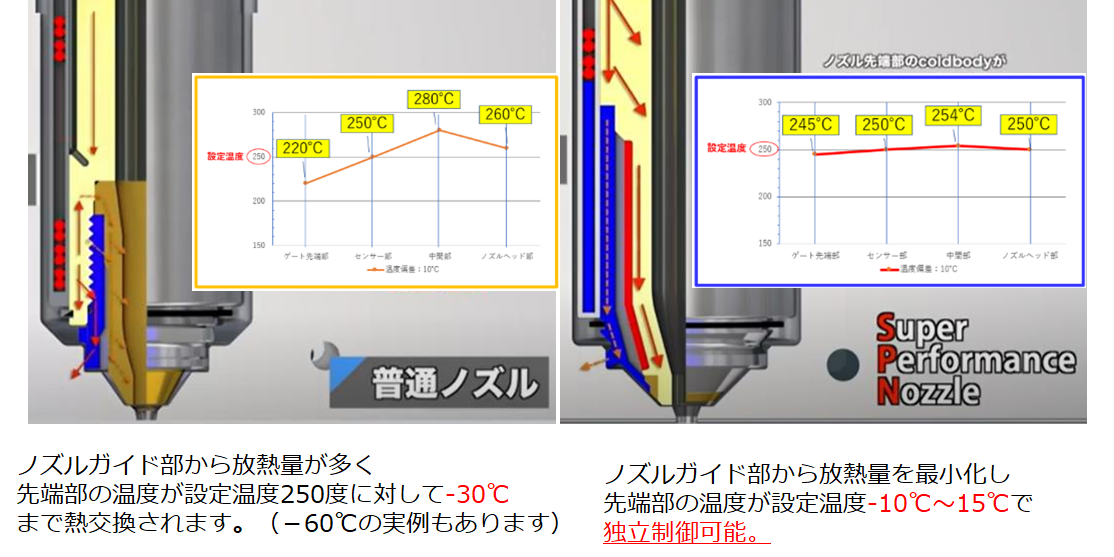
図1 一般的なホットランナーノズル(左)とSPNノズル(右)の温度分布比較。一般ノズルではゲート近傍で温度低下が生じやすい一方、SPNは先端部とボディ部を独立制御し、ノズル内の温度偏差を約10~15℃程度に抑制する(評価条件による)
~フローマーク・コールドスラグ・ゲート固化・焼けを抑え、製品ダイレクトゲートの可能性を拓く~
金子 広孝、杉尾 太陽
ジェムス・エンヂニアリング株式会社
自動車業界をはじめとする製造現場では、軽量化や電動化(EV/HEV化)、機能統合に伴い、PA66+GF30%等のガラス繊維強化樹脂や、ポリカーボネート(PC)などの高機能樹脂の採用が拡大しています。これに伴い、射出成形にはこれまで以上に高い寸法精度と外観品質の安定性が求められている。
しかし、ホットランナー成形の現場においては、長年にわたり次のような品質トラブルが設計者・成形技術者を悩ませ続けている。
これらの問題に対し、現場では「ノズル設定温度を上げる」「射出速度・圧力を変更する」「冷却時間を延ばす」といった成形条件の調整が行われる。しかし、ノズル全体の設定温度を上げると中間部で樹脂が熱劣化し、焼けや変色につながる場合がある。また、冷却時間を延ばす対応はサイクルタイムの増加につながり、生産性やコスト面での負担となる。
なぜ、成形条件の調整だけでは改善が難しいケースがあるのだろうか。
フローマークやコールドスラグ、ゲート固化などの発生要因は、樹脂、金型構造、成形条件などによってさまざまである。その中で、ホットランナーにおける重要な要因の一つが、金型への熱移動によるノズル先端部の温度低下である。
図1 一般的なホットランナーノズル(左)とSPNノズル(右)の温度分布比較。一般ノズルではゲート近傍で温度低下が生じやすい一方、SPNは先端部とボディ部を独立制御し、ノズル内の温度偏差を約10~15℃程度に抑制する(評価条件による)
一般的なホットランナーノズルでは、ゲート近傍が金型冷却の影響を受けやすく、設定温度に対して先端部の温度が数十℃低下する場合がある(例:設定250℃に対し、ゲート先端部が220℃以下)。一方で、先端部の温度低下を補うためノズル全体の設定温度やヒーター出力を上げると、中間部が過昇温となり、樹脂の熱劣化や焼け・変色につながる可能性がある。
この「先端部の温度低下」と「中間部の過昇温」という熱バランスの乱れは、コールドスラグ、流動不良、変色などを誘発する要因の一つである。
韓国HOTSYS社が開発し、ジェムス・エンヂニアリングが提案する先端加熱ホットランナー「SPN(Super Performance Nozzle)」は、この温度課題の改善を目的とした独自構造を備えている。
その中核となるのが、BCTH(Body Cold Tip Heating)技術である。
これにより、樹脂流路内の温度を安定した溶融状態に維持しやすくなり、過度な温度設定に頼らない安定成形に寄与する。
| 項目 | 一般的なホットランナーノズル | SPN(先端加熱ノズル) |
|---|---|---|
| 先端部の温度制御 | 連動制御(条件により先端部が30℃以上低下) | 先端部独立制御(温度差を約10~15℃程度に抑制※評価条件による) |
| ノズル内部温度偏差 | 温度偏差が大きくなりやすい | 約10~15℃程度(評価条件による) |
| 金型への熱移動 | ゲート近傍で熱損失が生じやすい | 多層・空気断熱構造により熱損失を抑制 |
| 樹脂への熱影響 | 先端部固化や中間部過昇温による熱劣化リスク | 温度の過不足を抑え、樹脂への熱影響を低減 |
| ダイレクトゲート | 外観品質・コールドスラグ等への配慮が必要 | 意匠面・傾斜部などへのダイレクトゲート適用範囲拡大に寄与 |
ノズル先端部の温度低下を抑えることで、充填初期に低温樹脂がキャビティへ流入するリスクを低減し、製品意匠面のフローマーク、ジェッティング、光沢ムラなどの外観不良改善に寄与する。
ゲート近傍での樹脂固化を抑制し、厚肉成形品や透明成形品(レンズ・化粧品容器など)におけるコールドスラグ混入や内部異物不良のリスク低減に寄与する。
ガラス繊維強化樹脂(GF入り)などでもゲート部の温度安定性を高め、ゲート固化やバルブピン作動への影響を抑制。安定したゲートシールとゲート切断品質に寄与する。
先端温度を確保するためにノズル全体を必要以上に高温設定する必要性を抑え、中間部での樹脂過昇温や長時間滞留による熱劣化、変色、黒点などのリスク低減に寄与する。
ゲート近傍の温度制御性を高めることで、製品ダイレクトゲートを検討できる範囲が広がる。ランナーの短縮・削減による材料使用量低減や、金型レイアウトの最適化にもつながる。
SPNは、自動車部品をはじめとする高難度成形で量産採用実績があります。以下に代表的な適用例を示す。
ジェムス・エンヂニアリング株式会社では、SPNノズルの販売にとどまらず、
金型と成形プロセスを横断した「課題解決型のトータルソリューション」を提供。
省エネルギー化や熱効率向上を目指すマニホールドレス構造「MMS」と、ノズル先端部の温度安定化によって成形品質と量産安定性の向上を目指す先端加熱ノズル「SPN」。ジェムス・エンヂニアリングでは、製品形状・使用樹脂・成形条件に応じたホットランナーシステムをご提供。成形不良にお悩みの現場技術者様、新たな製品開発に取り組まれる設計者様は、ぜひ当社まで。
ジェムス・エンヂニアリング株式会社(JMS ENGINEERING CO., LTD.)
流動解析(CAE)、金型設計、ホットランナーシステム、射出発泡成形など、成形技術を横断したトータルエンジニアリングを提供。国内外の優れた技術ネットワークを結集し、ものづくりの課題解決を支援しています。
拠点:東京本社 / 名古屋営業所 / 各地サポート拠点
This website uses cookies.